
Thuis / Nieuws / Industrnieuws / Kunststof gegoten onderdelen: materialen, processen en tips voor precisieproductie
Kunststof gegoten onderdelen zijn meestal de stille leden van elk productteam. Ze houden een chirurgisch mes stil, klikken een dosis op zijn plaats, dempen een elektrische veerpoot of zitten in een printer en doen een miljoen keer hetzelfde kleine klusje zonder te klagen. Als je ze specificeert, eromheen ontwerpt of ze vervaardigt, weet je al dat de echte vragen zelden over plastic als materiaal gaan. Ze gaan over consistentie: dezelfde pasvorm, hetzelfde gevoel, dezelfde afmetingen, batch na batch.
Wat volgt is een praktische kijk op kunststof gegoten onderdelen: wat de term inhoudt, hoe de belangrijkste vormroutes verschillen, waarom de materiaalkeuze zo verandert, en welke details doorgaans bepalen of een onderdeel in het veld presteert of problemen veroorzaakt op de assemblagelijn.
In grote lijnen is een kunststof gegoten onderdeel elk plastic onderdeel waarvan de vorm in een gereedschap wordt gevormd, in plaats van uit een plaat te worden gesneden, machinaal bewerkt of gebonden. Mallen en matrijzen zijn er in vele vormen, daarom strekt de categorie zich uit van een knop van twee gram tot een watertank.
Typische leden van de familie zijn onder meer:
Het grootste deel van ons eigen werk bevindt zich aan het precisie-uiteinde van de spuitgietbranche: kleine en middelgrote onderdelen, gemeten in grammen, waarbij een paar honderdsten van een millimeter bepalen of een naaldhouder goed zit of een duwstang soepel beweegt.
Ingenieurs die nieuw zijn in dit onderwerp gaan er vaak van uit dat al het gegoten plastic op dezelfde manier wordt geproduceerd. Dat is niet het geval, en als u vroegtijdig de verkeerde route kiest, kan een project onnodige gereedschapskosten oplopen of een vorm krijgen die eenvoudigweg niet kan worden ingevuld. De onderstaande tabel is een snelle oriëntatie.
| Proces | Hoe het plastic vorm krijgt | Typische vormdelen |
|---|---|---|
| Spuitgieten | De smelt wordt in een gesloten stalen mal geïnjecteerd en onder druk afgekoeld | Behuizingen, handgrepen, tandwielen, connectoren, bussen, kleine structurele onderdelen |
| Extrusie | De smelt wordt continu door een matrijs geduwd, vervolgens gekoeld en gesneden | Buis, buis, profielen, plaat, kabelisolatie |
| Blaasvormen | Een verzachte buis wordt tegen de wanden van een holle mal opgeblazen | Flessen, kannen, brandstoftanks, holle containers |
| Compressiegieten | Een afgemeten lading wordt in een verwarmde holte gedrukt en uitgehard | Grote panelen, elektrische isolatoren, composietonderdelen |
| Rotatiegieten | Poeder smelt en bedekt de binnenkant van een langzaam roterende mal | Tanks, speelstructuren, grote holle granaten |
Spuitgieten domineert wanneer tolerantie en herhaalbaarheid het belangrijkst zijn, omdat de matrijs de geometrie definieert en de machine de cyclus herhaalt. De andere routes verdienen hun plaats door een continue lengte, een hol volume of een zeer groot oppervlak, niet door een strakke maatvoering.
Twee onderdelen kunnen een identieke geometrie delen en zich totaal anders gedragen vanwege de hars erachter. Wanneer we een nieuw project beoordelen, volgt de materiaalkeuze meestal de functie en niet andersom.
Bij blends wordt het interessant. Een trommeltandwiel gegoten uit PA66 met 30 procent glasvezel en een kleine hoeveelheid PTFE krijgt stijfheid van het glas en een oppervlak met lagere wrijving van de PTFE, wat precies is wat een doseermechanisme nodig heeft gedurende duizenden cycli. Dit soort kleine toevoegingen maken vaak het verschil tussen een onderdeel dat de validatie doorstaat en een onderdeel dat drie maanden later faalt.
Precisie is zelden het resultaat van één slimme zet. Het is een opeenstapeling van tientallen gewone beslissingen die tijdens de ontwikkeling van tools en processen worden genomen of vermeden. Wanddikte, trekhoek, poortlocatie, koelindeling en krimpcompensatie bepalen allemaal de uiteindelijke afmetingen voordat de eerste opname ooit wordt gemaakt. Begrip hoe beslissingen over matrijsontwerp worden doorgevoerd in het voltooide onderdeel maakt de rest van het gesprek veel gemakkelijker.
Aan de proceskant laten de smelttemperatuur, matrijstemperatuur, injectiesnelheid, houddruk en koeltijd allemaal vingerafdrukken achter op het onderdeel. Dat geldt ook voor het drogen van hars, wat gemakkelijk over het hoofd wordt gezien en duur is om fout te gaan bij hygroscopische materialen zoals PA en PC. Omdat wij onze eigen mallen bouwen, gebeuren aanpassingen in staal in plaats van in een spreadsheet. Als een ribbe nog een tiende millimeter reliëf nodig heeft, kan deze worden doorgesneden en opnieuw worden getest in plaats van erover te discussiëren.
Dezelfde kleine componenten komen voor in heel verschillende sectoren, wat een van de leukste onderdelen is van het werken in dit vakgebied. Een voor de ene toepassing ontwikkelde tolerantiestrategie blijkt vaak precies wat een andere toepassing nodig heeft.
Dit is het meest veeleisende gebied dat wij bedienen. Minimaal invasieve scalpelhandvatten hebben gladde oppervlakken en betrouwbare naaldfixatie nodig. Injectiepennen zijn afhankelijk van duwstangen, trommeltandwielen, knoppen voor dosisaanpassing en navulhouders die duizenden keren indrukken blijven doorwerken. Transparante endoscopische connectoren vereisen optische helderheid zonder zichtbare vloeisporen. Hoe breder medische spuitgietaccessoires het veld beloont overal dezelfde drie gewoonten: correcte materiaalkwaliteit, reinheid en dimensionale herhaalbaarheid.
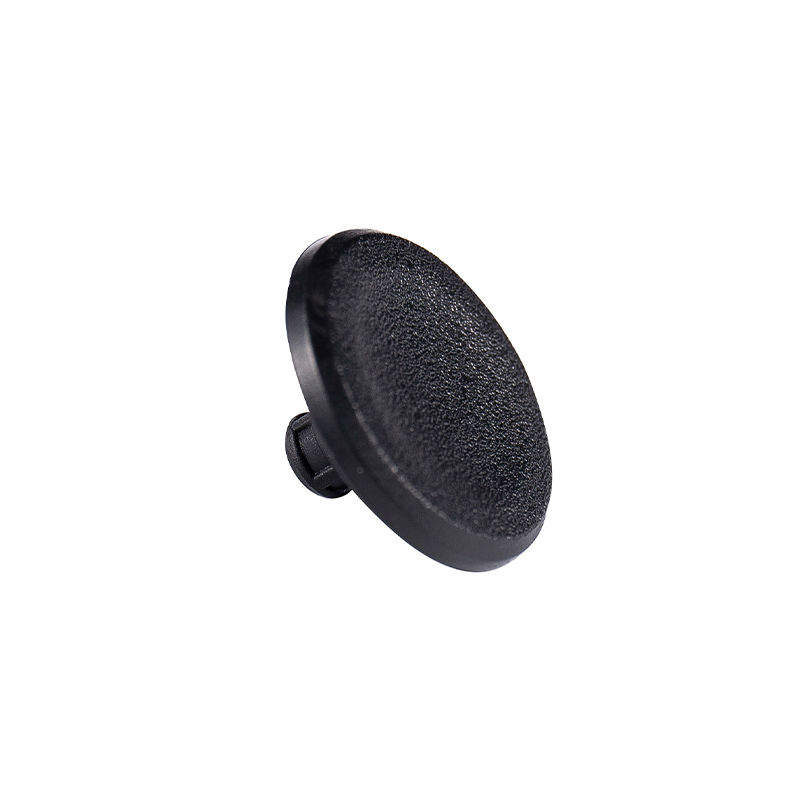 POM-ontgrendelingsknop voor medische injectiepennen Een POM-ontgrendelingsknop van 0,70 g voor injectiepennen, met nauwkeurige afmetingen, soepele dosisafgifte met één hand en een antislipoppervlak voor veelvuldig gebruik. Bekijk Product →
Achter de bekleding en rond de mechanismen zijn plastic onderdelen bestand tegen hitte, trillingen en constante belastingwisselingen. Lichte dimmotoren vertrouwen op bovenschalen en uitwerpstangen met een stabiele geometrie, terwijl elektrische stutten gebruik maken van hulzen en bussen van met glas gevuld polyamide die hun pasvorm moeten behouden ondanks temperatuurschommelingen.
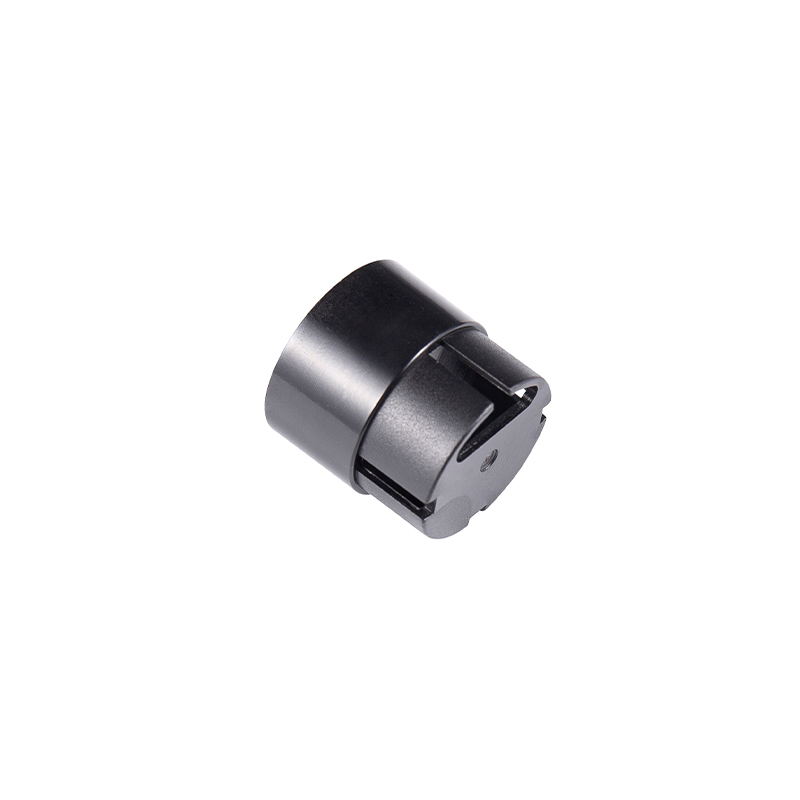 PA66 Automotive elektrische veerpootbus Een PA66 70G33L-bus voor elektrische veerpootsystemen, met nauwkeurige pasvorm, hittebestendigheid van 80–120 °C en stabiele ondersteuning in raamopeners of kofferbakopeners. Bekijk Product →
Interne onderdelen van de printer, lampvoeten en -knoppen, motordeksels, haken en tandwielen voor voedselmachines en behuizingen van waterkwaliteitstesters behoren allemaal tot dezelfde familie. Ze zijn zelden glamoureus, maar het zijn de onderdelen die gebruikers aanraken en waarop ze vertrouwen. Interne printeronderdelen in HIPS en PC/ABS zijn een goed voorbeeld: bescheiden van uiterlijk, maar toch van cruciaal belang voor de vraag of een mechanisme jaar na jaar uitgelijnd blijft.
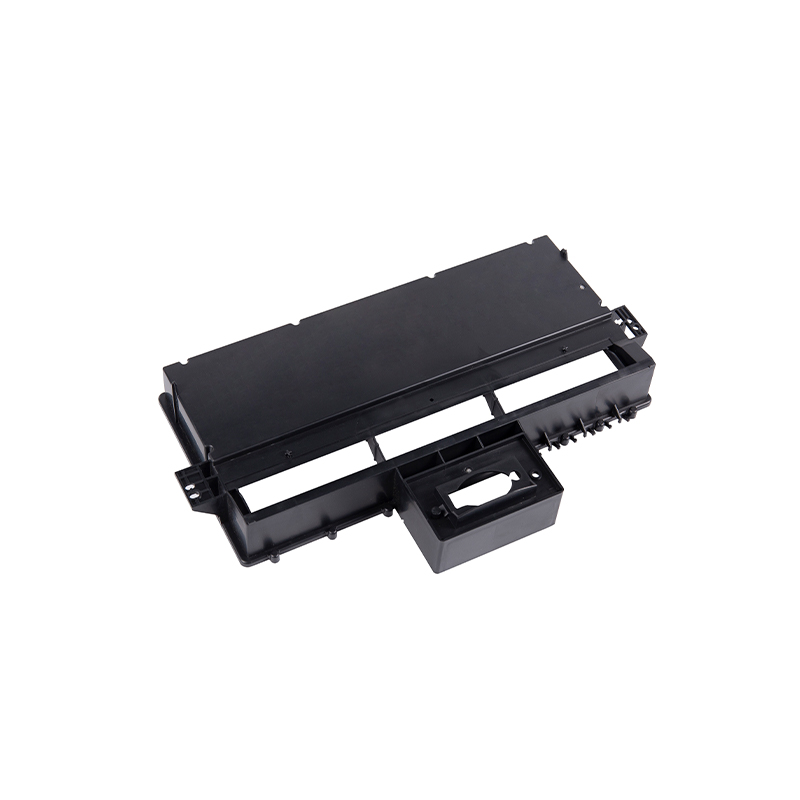 HIPS 108g printer interne spuitgegoten onderdelen Deze 108g HIPS interne printeraccessoires ondersteunen een stabiele, geïsoleerde werking in industriële 3D-printers en precisie-spuitgietapparatuur. Bekijk Product →
Defecten in gegoten onderdelen zijn zelden mysterieus als je eenmaal weet waar je moet kijken.
Geen van deze problemen kan worden opgelost door simpelweg aan een knop te draaien. Ze worden opgelost door het onderdeel, het gereedschap en het proces samen te lezen.
De meeste afnemers van precisievormdelen zijn niet op zoek naar de grootste leverancier. Ze zijn op zoek naar een ontwerp dat vragen duidelijk beantwoordt, dimensies in de tijd vasthoudt en iets nuttigs zegt wanneer een ontwerp op het punt staat problemen te veroorzaken.
Sinds september 2002 maken we precisiematrijzen en vormdelen in Suzhou, vanuit een fabriek van ruim 10.180 vierkante meter in het Hengjing Industrial Park, Wuzhong District. Met een team van ongeveer vijftig mensen, computergestuurde precisie-injectiemachines en onze eigen apparatuur voor de productie van matrijzen, verwerken we kleine en middelgrote onderdelen voor klanten in de medische, automobiel-, elektrische, motor-, voedselmachines- en milieutestsector. Niets exotisch, gewoon een lange gewoonte om aandacht te besteden aan de details die ervoor zorgen dat plastic gegoten onderdelen blijven werken.
Copyright © Suzhou Huanxin Precision Molding Co., Ltd. Alle rechten voorbehouden.


